


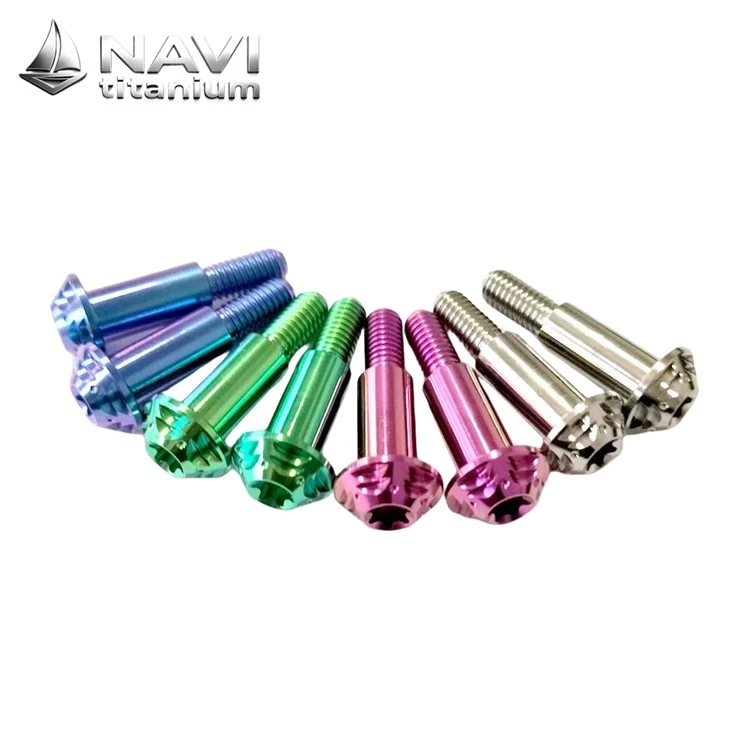


NAVI टाइटेनियमसर्रोन टाइटेनियम बोल्टग्रेड 5 (Ti-6Al-4V) टाइटेनियम बार से बने होते हैं जो ASTM B348 मानकों को पूरा करते हैं। जैसे ही वे आते हैं हम रासायनिक संरचना की जांच करते हैं, यह सुनिश्चित करते हुए कि एल्यूमीनियम और वैनेडियम सामग्री, साथ ही कोई भी अशुद्धता, मानक सीमा के भीतर है। बनाने के लिए, छोटे मानक हिस्से सामग्री के उपयोग और स्थिरता में सुधार के लिए कोल्ड हेडिंग का उपयोग करते हैं, जबकि विशेष आकार और शाफ्ट भागों को समाक्षीयता और अंत-चेहरे की गुणवत्ता सुनिश्चित करने के लिए सीएनसी मशीनीकृत किया जाता है। NAVI टाइटेनियम तन्यता और टॉर्क परीक्षणों के लिए बैच नमूनाकरण करता है, यह सुनिश्चित करने के लिए वाहन टॉर्क का अनुकरण करता है कि धागे फिसलें नहीं, और कोटिंग संक्षारण प्रतिरोध का मूल्यांकन करने के लिए नमक स्प्रे या नम-गर्मी परीक्षण करता है। रंगीन हिस्से रंग अंतर और आसंजन परीक्षण से गुजरते हैं। प्रत्येक बैच सीओए रिकॉर्डिंग संरचना, कठोरता, आयाम, टॉर्क और उपस्थिति परिणामों के साथ आता है, ताकि ग्राहक बैच संख्या की जांच कर सकें।
|
|
|
|


NAVI टाइटेनियम के समाधान
NAVI टाइटेनियम में, हम उन्नत उद्योगों के लिए टाइटेनियम और टाइटेनियम मिश्र धातु की आपूर्ति में विशेषज्ञ हैं। हमारे कैटलॉग में बेस टाइटेनियम सामग्री, कस्टम सीएनसी मशीनीकृत टाइटेनियम घटक और पीवीडी/सीवीडी धातु लक्ष्य शामिल हैं, जो अंतरराष्ट्रीय मानकों का अनुपालन करने वाले मुख्यधारा के टाइटेनियम ग्रेड को कवर करते हैं। हम मानक स्टॉक और कस्टम विनिर्माण दोनों के साथ एयरोस्पेस, पेट्रोलियम, रासायनिक उपकरण, बिजली उत्पादन, सेमीकंडक्टर और सतह कोटिंग क्षेत्रों में ग्राहकों को सेवा प्रदान करते हैं।


NAVI टाइटेनियम ज्वलंत एनोडाइज्ड टाइटेनियम फास्टनरों की आपूर्ति करता है। हमारे सटीक सीएनसी टाइटेनियम बोल्ट, नट, वॉशर और कस्टम बोल्ट किट हल्के वजन, महान जंग प्रतिरोध और आकर्षक रंगीन सतह प्रदान करते हैं, जो मोटरसाइकिल अनुकूलन और उच्च प्रदर्शन मशीनरी के लिए आदर्श हैं।


चयन मार्गदर्शिका
सर्रोन लाइट बी एक्स के सभी बोल्ट को टाइटेनियम बोल्ट से बदलना ई-मोटो उत्साही लोगों के बीच सबसे आम अपग्रेड है। लेकिन एक प्रकार की विफलता जो बिक्री के बाद के आंकड़ों में दिखाई देती रहती है, उसका 'टाइटेनियम के पर्याप्त मजबूत नहीं होने' से कोई लेना-देना नहीं है - वास्तव में जो सबसे अधिक बार होता है वह है थ्रेड गैलिंग, जिसके कारण धागे टूट जाते हैं, बोल्ट टूट जाते हैं और टूटे हुए धागों को हटाने की कोशिश करने का दुःस्वप्न होता है।
एक बाइक मालिक ने बरसात के मौसम के दौरान रियर ब्रेक डिस्क और चेन एडजस्टर बोल्ट (एम 6 और एम 8 स्पेक्स) को तुरंत टाइटेनियम से बदल दिया। उन्हें स्थापित करते समय, उसने दो चीजें कीं जो बिल्कुल सामान्य लगीं - उसने धागों को ठीक से साफ नहीं किया, पुराने धागे के लॉकर और गंदगी को पीछे छोड़ दिया; और इसे 'एक ही बार में पूरा करने' के लिए, उन्होंने फ़ैक्टरी टॉर्क में बोल्ट को कसने के लिए एक इलेक्ट्रिक रिंच का उपयोग किया। दो महीने तक सवारी करने, कई कीचड़ भरे पानी से गुजरने और उच्च दबाव वाली धुलाई से गुजरने के बाद, ब्रेक पैड को बदलने के लिए उसे पीछे की ब्रेक डिस्क को हटाने की जरूरत पड़ी। M6 बोल्टों में से एक बिल्कुल भी नहीं हिलता था, और जब उसने लीवरेज बार का उपयोग किया, तो यह स्विंगआर्म के एल्यूमीनियम धागे के छेद में 'दरार' के साथ टूट गया। अंत में, उसे स्विंगआर्म को हटाना पड़ा, टूटे हुए बोल्ट को ड्रिल करना पड़ा, धागों को फिर से टैप करना पड़ा - श्रम और जोखिम बोल्ट की लागत से कहीं अधिक था। इस मामले में मुख्य बिंदु यह नहीं है कि टाइटेनियम 'भंगुर' है, बल्कि **सूखी असेंबली, गंदे धागे, और उच्च गति प्रभाव उपकरण** का संयोजन - गैलिंग को ट्रिगर करने के लिए एक आदर्श नुस्खा है।

बहुत से सहकर्मी पृष्ठ के कोने में 'एंटी-जैमिंग एजेंट का उपयोग करें' लिख देते हैं, जिससे मूल रूप से जोखिम कार मालिक पर छोड़ दिया जाता है। NAVI टाइटेनियमसर्रोन टाइटेनियम बोल्टइस विफलता श्रृंखला में एक व्यावहारिक प्रीमेप्टिव डिज़ाइन बनाया है:
| विफल नोड | NAVI टाइटेनियम |
| धागा फंस गया | पूरी शृंखला चिकनी धागे की सतहों और निरंतर आकृति के साथ लुढ़के हुए धागों का उपयोग करती है। |
| असेंबली माध्यम अनुपलब्ध | प्रत्येक किट एंटी-सीज़ एजेंट के एक छोटे पैकेट और एक विज़ुअल इंस्टॉलेशन गाइड के साथ आती है। |
| प्रभाव उपकरणों का गलत उपयोग | पैकेजिंग पर स्पष्ट रूप से लिखा है: 'तेज़ी से गाड़ी चलाने के लिए इलेक्ट्रिक टॉर्क रिंच का उपयोग न करें।' |
| साइज़ बेमेल | OEM ड्राइंग के अनुसार 1:1 को दोहराया गया, जिसमें M5/M6/M8/M12 के लिए सभी स्थितियां शामिल हैं। |
| सामग्री और बैच भिन्नता | एएसटीएम बी348 ग्रेड 5 टाइटेनियम छड़ों से निर्मित, फर्नेस और बैच नंबर दोनों पूरी तरह से पता लगाने योग्य हैं। |
| पैकेजिंग मिश्रण | प्रत्येक बैग पर मुद्रित संख्या के साथ, स्थापना स्थिति के अनुसार पैक किया गया। |
| बिक्री के बाद टूटे हुए धागे की पुनर्प्राप्ति | टूटे हुए स्क्रू को संभालने के लिए मार्गदर्शन और प्रतिस्थापन भागों के लिए एक चैनल शामिल है। |
क्रय मार्गदर्शिका

गुणवत्ता नियंत्रण (क्यूसी)
NAVI टाइटेनियम इलेक्ट्रिक ऑफ-रोड मोटरसाइकिल उपयोग के लिए Ti-6Al-4V मिश्र धातु वर्कपीस के लिए सामग्री प्रमाणन फ़ाइलें रखता है। इस तरह के दस्तावेज़ आवश्यक रासायनिक और यांत्रिक गुणों की रूपरेखा तैयार करते हैं, ऑर्डर देने से पहले मिश्र धातु ग्रेड, तन्य विशेषताओं, उपज शक्ति, बढ़ाव, साथ ही सामग्री ट्रेसबिलिटी को सत्यापित करने में खरीद विभागों का समर्थन करते हैं।

विनिर्माण प्रक्रिया.
टाइटेनियम बोल्ट बस 'एक स्क्रू' की तरह दिखते हैं, लेकिन उनकी विश्वसनीयता काफी हद तक प्रक्रिया क्रम पर निर्भर करती है: गलत सामग्री का उपयोग करना, गलत थ्रेडिंग विधि, या सतह के उपचार से पहले डिबगिंग नहीं करना - वाहन पर स्थापित होने के बाद कोई भी फिसलन जब्ती या टूटने के रूप में दिखाई दे सकती है। NAVI टाइटेनियम की सर्रोन किट इन दस चरणों का पालन करती है, प्रत्येक चरण में ट्रेस करने योग्य रिकॉर्ड होते हैं।
| कदम | प्रक्रिया | मुख्य नियंत्रण बिंदु | आउटपुट रिकॉर्ड्स |
| Ⅰ. | आरेखण रूपांतरण | OEM भाग संख्या 1:1, विशिष्टता सूची | किट सूची |
| Ⅱ. | आने वाली सामग्री का निरीक्षण | वर्णक्रमीय संरचना, भट्टी संख्या | आने वाली सामग्री रिपोर्ट |
| Ⅲ. | काटना | लंबाई भत्ता, विरोधी मिश्रण | कार्य आदेश कार्ड |
| Ⅳ. | बनाने | कोल्ड हेडिंग / टर्निंग, एकाग्रता | प्रथम आलेख रिकार्ड |
| Ⅴ. | उष्मा उपचार | तनाव से राहत, कठोरता संगति | ताप उपचार वक्र |
| Ⅵ. | धागा रोलिंग | थ्रेड प्रोफाइल, प्रभावी लंबाई, चम्फर | थ्रेड निरीक्षण रिकॉर्ड |
| Ⅶ. | सतह का उपचार | रंग अंतर, आसंजन, चिकना गेज फ़िट | भूतल उपचार रिपोर्ट |
| Ⅷ. | निरीक्षण | गो/नो-गो गेज, टॉर्क, नमक स्प्रे | सीओए |
| Ⅸ. | पैकिंग | भाग संख्या पृथक्करण, एंटी-स्टिकिंग एजेंट शामिल | पैकिंग पुष्टिकरण |
| Ⅹ. | वितरण | बैच ट्रैसेबिलिटी, सीमा शुल्क अनुपालन | पैकिंग सूची/एमटीसी |
और अधिक पढ़ने के लिए क्लिक करें
चयन मार्गदर्शिका
सर्रोन लाइट बी एक्स और अल्ट्रा बी को टाइटेनियम बोल्ट के साथ अपग्रेड करना मूल रूप से ई-मोटो उत्साही लोगों के लिए एक मानक कदम बन गया है। निर्माता आमतौर पर तीन प्रमुख संख्याओं पर ध्यान केंद्रित करते हैं: स्टील की तुलना में 40% -45% हल्का, ग्रेड 5 लगभग 880 एमपीए की ताकत देता है, और कभी जंग नहीं लगता। ये विशिष्टताएँ उत्तर देती हैं कि बाइक प्रयोग करने योग्य और टिकाऊ है या नहीं, लेकिन जब मालिक अपनी बाइक को किसी कैफे में ले जाते हैं, सोशल मीडिया पर पोस्ट करते हैं, या किसी संशोधन की दुकान पर सौंप देते हैं, तो वास्तव में क्या मायने रखता है कि अपग्रेड सफल दिखता है या नहीं। इस संदर्भ में, दृश्य पूर्णता को उस डिग्री के रूप में परिभाषित किया गया है जिस तक एक ही बाइक पर फास्टनर सिस्टम छह पहलुओं-रंग, सामग्री, कवरेज, पदानुक्रम, शिल्प कौशल और शैली में स्थिरता प्राप्त करता है-ताकि 3 सेकंड के भीतर, एक पर्यवेक्षक "अधूरा," "असंगत," या "सस्ता" न सोचे। और यहसर्रोन टाइटेनियम बोल्टNAVI टाइटेनियम द्वारा बनाया गया बिल्कुल फिट बैठता है।

रंग की स्थिरता दृश्य पूर्णता का आधार है और यह वह हिस्सा भी है जिसे सबसे आसानी से अनदेखा किया जाता है। उद्योग में एक आम प्रथा है 'एक ही बैच को एक साथ एनोडाइज़ करना।' यह एक समान लगता है, लेकिन व्यवहार में, दो समस्याएं उत्पन्न होती हैं: सबसे पहले, विभिन्न बैचों के बीच स्नान की एकाग्रता, तापमान और समय में भिन्नता से सोना अधिक पीला या लाल दिख सकता है, और नीलापन बैंगनी या भूरे रंग का हो सकता है; दूसरा, जब ग्राहकों को बाद में प्रतिस्थापन हिस्से मिलते हैं, तो नया बैच पुराने से मेल नहीं खाता है, इसलिए एक ही साइड पैनल सोने के दो अलग-अलग रंगों के साथ समाप्त हो सकता है। NAVI टाइटेनियम रंग को 'प्रबंधनीय पैरामीटर' के रूप में मानता है, न कि 'बनने के बाद जांचने योग्य चीज़' के रूप में। सबसे पहले, वे एक रंग कोड प्रणाली स्थापित करते हैं। ** प्रत्येक मुख्य रंग (जैसे शैंपेन गोल्ड, ब्लूड स्टील, मैट ब्लैक, टाइटेनियम रंग) के लिए, प्रक्रिया मापदंडों और रंग सहिष्णुता की एक निश्चित सीमा होती है, जो एनोडाइजिंग और पीवीडी के लिए अलग से निर्धारित होती है।
अलग-अलग बैचों में समान रंग कोड को कलरमीटर से जांचा जाता है, और सहनशीलता से बाहर की कोई भी चीज़ किट में नहीं जाएगी। फिर, रंगों को भाग की स्थिति के आधार पर निर्दिष्ट किया जाता है, न कि 'एक बैग एक रंग' के आधार पर। ** शिपमेंट से पहले, रंग चार्ट पहले से ही निर्दिष्ट करता है कि कौन सा रंग कोड किस भाग की स्थिति के लिए जाता है। इस तरह, ग्राहकों को जो मिलता है वह सिर्फ '80 सोने के टुकड़े' नहीं होते हैं, बल्कि 'एक तार्किक रंग योजना के साथ एक सेट' होता है। यह महत्वपूर्ण है: भले ही सब कुछ सोना हो, अगर प्लास्टिक और संरचनात्मक हिस्से समान चमक वाले हों, तो पूरी कार सपाट दिखती है; यदि संरचनात्मक हिस्से थोड़े गहरे हैं और प्लास्टिक के हिस्से थोड़े हल्के हैं, तो इससे गहराई बढ़ती है। रंग चार्ट इस 'सिर्फ एक छोटे से अंतर' निर्णय को मालिक के सौंदर्य से फ़ैक्टरी सेटिंग्स में बदल देता है। इसके बाद, प्रतिस्थापनों का बैच संख्या से मिलान किया जाता है। **यदि कोई ग्राहक बाद में कोई हिस्सा खो देता है या टूट जाता है, तो उन्हें 'सिर्फ किसी सोने के हिस्से' के बजाय किट के बैच नंबर के आधार पर समान बैच और रंग कोड मिल सकता है।** यह सीधे तौर पर संशोधन समुदाय में सबसे आम समस्या - बेमेल प्रतिस्थापन भागों को समाप्त कर देता है। उद्योग में अधिकांश विक्रेता ऐसा नहीं कर सकते क्योंकि वे 'रंग के आधार पर बेचते हैं,' 'बैच संख्या के आधार पर नहीं।'

कुल मिलाकर वाहन शैली का मिलान

संशोधन के स्तर के आधार पर सिफारिशें दें। तीन स्तर हैं: स्टॉक कार, हल्के ढंग से संशोधित, और भारी संशोधित, प्रत्येक अलग रंग संतृप्ति और कवरेज के अनुरूप है। स्टॉक कार के लिए, कम-कुंजी पूर्ण फिनिश या टाइटेनियम प्राकृतिक रंग के साथ जाने की सिफारिश की जाती है। भारी रूप से संशोधित कार के लिए, स्पोर्टी कंट्रास्ट या उच्च-दृश्यता वाले डिस्प्ले रंगों की अनुशंसा की जाती है। यह सलाह कोई सख्त नियम नहीं है, बल्कि कार मालिकों के लिए एक संदर्भ है कि वे अति करने या बहुत अधिक रूढ़िवादी होने से बचें।
समग्र कार तत्वों के साथ मिलान करें। रंग चुनते समय, पहियों के रंग, डिकल्स के मुख्य रंग और सुरक्षात्मक प्लेटों की सामग्री पर विचार करें, जिससे बोल्ट "पृथक भाग" के बजाय "समन्वित तत्व" बन जाएं। उदाहरण के लिए, यदि पहियों में नीले तत्व हैं, तो पहियों के पास कुछ नीले-उपचारित भागों को रखने से पूरी कार को नीले रंग में रखने की तुलना में अधिक प्रीमियम दिखाई देगा। इस प्रकार आप विशिष्ट संदर्भ बिंदुओं पर "समग्र सामंजस्य" लागू करते हैं।
यदि आप पुर्जे नहीं बदलना चाहते तो ईमानदार सलाह। एक स्टॉक कार के लिए, यदि मालिक चाहता है कि वह "साफ-सुथरी" दिखे, तो वास्तव में पूर्ण हाई-ग्लॉस टाइटेनियम वाला होना आवश्यक नहीं है। "केवल कुछ भागों को बदलें" जैसे सुझाव ही पर्याप्त हैं।
पहले से जोखिम उठाएं
| सीज़िंग के विरुद्ध (आरपीएन उच्चतम): 'सही इंस्टॉलेशन' को आउट-ऑफ़-द-बॉक्स डिफ़ॉल्ट बनाएं। | निरंतर धातु प्रवाह और चिकनी दांतों की सतहों के साथ धागों को रोल्ड फॉर्मेशन में बदलें, जिससे पकड़ने की सीमा बढ़ जाए; किट में सीधे एंटी-सीज़ कंपाउंड शामिल करें ताकि 'क्या मुझे एंटी-सीज़ खरीदना चाहिए?' मालिक के लिए कोई प्रश्न नहीं है; इंस्टॉलेशन निर्देशों में स्पष्ट रूप से कहा गया है, 'पहले हाथ कसें, फिर टॉर्क रिंच का उपयोग करें - इसे तेजी से चलाने के लिए प्रभाव उपकरण का उपयोग न करें।' ये तीन माप सतह, माध्यम और उपकरण चर को लक्षित करते हैं, जिससे संभावना 'मध्यम' से 'निम्न' हो जाती है। |
| गैल्वेनिक संक्षारण के विरुद्ध: 'संपर्क' से 'अलगाव' की ओर जाएं। | एंटी-सीज़ थ्रेड इंटरफ़ेस पर एक बाधा बनाता है, जो स्नेहक और गैल्वेनिक बाधा दोनों के रूप में कार्य करता है; उन क्षेत्रों के लिए जहां दीर्घकालिक टाइटेनियम-एल्यूमीनियम संपर्क होना चाहिए, निर्देश टाइटेनियम भागों को नंगे एल्यूमीनियम पर सीधे बैठने से रोकने के लिए वॉशर का उपयोग करने या संपर्क सतह का इलाज करने की सलाह देते हैं। इस कदम का लक्ष्य 'पूरी तरह से ख़त्म करना' नहीं है, बल्कि इसकी संभावना को 'बहुत अधिक' से घटाकर 'नियंत्रणीय' कर देना है। |
| स्टील में जंग लगने के विरुद्ध: प्रतिस्थापन द्वारा जोखिम को समाप्त करें। | उच्च-दृश्यता और उच्च-आवृत्ति डिस्सेम्बली स्थान (चेन एडजस्टर, ब्रेक डिस्क, प्लास्टिक फास्टनिंग्स) सभी किट स्थितियों में शामिल हैं, जो बाद में जंग हटाने के लिए मालिकों पर निर्भर रहने के बजाय वाहन स्तर पर 'जब्ती' के जोखिम को दूर करते हैं। |
| टॉर्क ओवरलोड के विरुद्ध: टॉर्क को एक जांच योग्य डेटा बिंदु बनाएं। | केवल 'इसे कसो' कहने के बजाय स्थिति के अनुसार अनुशंसित टॉर्क रेंज प्रदान करें; निर्देश बताते हैं कि टाइटेनियम की लोच का मापांक स्टील का लगभग आधा है, स्पर्श करने पर 'नरम' महसूस होता है - यही सटीक कारण है कि लोग महसूस के आधार पर प्रभाव उपकरणों के साथ ओवर-टॉर्क करते हैं। केवल एक संख्या देने की तुलना में तंत्र को स्पष्ट रूप से समझाना दुरुपयोग से बेहतर सुरक्षा प्रदान करता है। |
| थकान क्रैकिंग के विरुद्ध: प्रक्रिया के साथ क्रैक आरंभ बिंदु को स्थानांतरित करें। | लुढ़के हुए धागे जड़ पर अवशिष्ट संपीड़न तनाव पैदा करते हैं, जो कटे हुए धागों की तुलना में काफी बेहतर थकान प्रतिरोध प्रदान करते हैं; अशुद्धियों या संरचना विसंगतियों से बैच को कमजोर होने से बचाने के लिए सामग्रियों को एएसटीएम बी348 के अनुसार भट्टी-परीक्षण किया जाता है; उच्च-तनाव वाले रियर एक्सल घटकों का चयन किया जाता है और लोड दिशा के आधार पर ताप-उपचार किया जाता है। इस प्रकार की विफलता का पता लगाने की संभावना स्वाभाविक रूप से बहुत कम है, इसलिए रोकथाम 'डिज़ाइन को ऐसा नहीं होने देने' से होती है। |
| गलत या गुम इंस्टालेशन के विरुद्ध: 'गलत को पकड़ो' को खत्म करने के लिए स्थिति-कोडित पैकेजिंग का उपयोग करें। | स्थिति कोड के अनुसार अलग करें, बैग पर नंबर प्रिंट करें-बैग से स्थान पर स्थापित करें। यह सबसे सस्ता और सबसे प्रभावी कदम है, फिर भी उद्योग में अक्सर इसे छोड़ दिया जाता है। |
| परिवहन क्षति के विरुद्ध: अलग करें, पता लगाएं, नमी से बचाएं और सुदृढ़ करें। | धागे एक-दूसरे से टकराते नहीं हैं, बॉक्स से बाहर उपयोग के लिए तैयार हैं, किसी द्वितीयक पुनर्कार्य की आवश्यकता नहीं है। |
| कोटिंग जोखिमों के विरुद्ध: सीओए में आसंजन और रंग अंतर रिकॉर्ड करें, और थ्रेड पास-थ्रू सत्यापित करें। | दिखावे की कीमत पर इसे खराब नहीं किया जा सकता है। |
अक्सर पूछे जाने वाले प्रश्नों
क्या लटके बिंदुओं के निशान दोष माने जाते हैं?
+
-
एनोडाइजिंग हैंगर के माध्यम से विद्युत संपर्क पर निर्भर करता है, इसलिए क्लैंपिंग बिंदु हल्के संपर्क निशान छोड़ देंगे - यह प्रक्रिया की एक प्राकृतिक विशेषता है, गुणवत्ता दोष नहीं। NAVI टाइटेनियम इन निशानों को धागों या गैर-दिखाई देने वाले क्षेत्रों के अंदर छिपाने के लिए लटकने की स्थिति को समायोजित करता है। केवल महत्वपूर्ण जले के निशान या दृश्य सतहों पर बड़े पैमाने पर मलिनकिरण को अस्वीकार्य माना जाता है, और कारखाने छोड़ने से पहले प्रत्येक टुकड़े का D65 मानक प्रकाश के तहत निरीक्षण किया जाता है।
आप एक ही सेट में रंग के मामूली अंतर को कैसे नियंत्रित करते हैं?
+
-
टाइटेनियम का रंग पतली ऑक्साइड फिल्म के प्रकाश हस्तक्षेप से आता है, और फिल्म की मोटाई में नैनोमीटर-स्तर की भिन्नताएं रंग बदल सकती हैं, इसलिए सटीक रंग मिलान असंभव है। हम Gr5 टाइटेनियम के एक ही बैच का उपयोग करते हैं और इलेक्ट्रोलाइट मापदंडों को ठीक करते हैं, एकरूपता सुनिश्चित करने के लिए एक ही टैंक में एनोडाइजिंग बोल्ट लगाते हैं, और उद्योग-स्वीकार्य सीमाओं के भीतर अंतर रखने के लिए मानक रंग नमूनों के साथ तुलना करते हैं। इंद्रधनुष या हीट-ब्लूड जैसे अत्यधिक संवेदनशील रंग अलग-अलग, छोटे बैचों में उत्पादित होते हैं।
क्या थ्रेडिंग कोटिंग को प्रभावित करती है?
+
-
हम काटने के बजाय रोल-फॉर्म थ्रेडिंग का उपयोग करते हैं, जो धातु की छीलन को सतह में फंसने और रंग के धब्बे या काले धब्बे पैदा करने से बचाता है। रोलिंग प्रक्रिया डीग्रीजिंग और एसिड पिकलिंग से पहले होती है, और बाद में अल्ट्रासोनिक सफाई स्नेहक को पूरी तरह से हटा देती है, जिससे तेल को एनोडाइज्ड परत के नीचे फंसने से रोका जा सकता है जो लंबे समय तक उपयोग के बाद स्थानीय रूप से सुस्त या मलिनकिरण का कारण बन सकता है।
क्या उच्च तापमान वाली सवारी के कारण निरंतर रंग परिवर्तन होंगे?
+
-
सामान्य परिस्थितियों में, एनोडाइज्ड परत स्थिर होती है। लेकिन लंबे समय तक उच्च ताप, जैसे ब्रेक हीट, धीरे-धीरे ऑक्साइड परत को गाढ़ा कर सकता है और धीरे-धीरे रंग बदल सकता है। हम उच्च-लोड वाले हिस्सों पर उच्च-संतृप्ति या चमकीले रंगों की अनुशंसा नहीं करते हैं, इसके बजाय प्राकृतिक रंग या पीवीडी कोटिंग का चयन करते हैं। अल्पावधि में बड़े पैमाने पर रंग परिवर्तन या कोटिंग छीलने को रोकने के लिए सभी तैयार उत्पादों को गर्मी स्थिरता परीक्षणों से गुजरना पड़ता है।
सामान्य बनावट से फिल्म क्रैकिंग कैसे बताएं?
+
-
कुछ बोल्ट हेड्स में पॉलिश किए गए पैटर्न होते हैं, जो एनोडाइजिंग के बाद सूक्ष्म प्रकाश और अंधेरे रेखाएं दिखाते हैं - यह केवल आधार सामग्री की बनावट की प्रतिकृति है और सुरक्षा को प्रभावित नहीं करती है। वास्तविक फिल्म दरारें आम तौर पर अत्यधिक अचार बनाने के कारण बनी महीन नेटवर्क जैसी रेखाएं होती हैं जो हाइड्रोजन के भंगुर होने का कारण बन सकती हैं। फ़ैक्टरी एक विशिष्ट अचार बनाने का समय निर्धारित करती है और किट में भंगुर कोटिंग्स को प्रवेश करने से रोकने के लिए झुकने वाले परीक्षणों के लिए प्रत्येक बैच का यादृच्छिक रूप से नमूना लेती है।
लोकप्रिय टैग: सरॉन टाइटेनियम बोल्ट, चीन सरॉन टाइटेनियम बोल्ट निर्माता, आपूर्तिकर्ता, कारखाने


